Artykuł sponsorowany
Warstwa konwersyjna na aluminium — kiedy przesądza o przyczepności powłoki proszkowej
Odspajanie powłoki proszkowej od elementów aluminiowych często objawia się specyficznymi smugami, pęcherzami i łuszczeniem farby po zaledwie kilku miesiącach od ostatecznego montażu. Problem ten występuje w gotowych wyrobach nawet wtedy, gdy sama aplikacja proszku w kabinie lakierniczej przebiegła ściśle według zaleceń producenta. Samo natryskiwanie elektrostatyczne nie potrafi zamaskować ani w żaden sposób naprawić błędów popełnionych na wcześniejszych etapach przygotowania powierzchni. Aluminium jest materiałem specyficznym, który w kontakcie z tlenem błyskawicznie wytwarza naturalną warstwę pasywną. Kluczem do uzyskania trwałego zabezpieczenia przed korozją podpowłokową pozostaje odpowiednio dobrana obróbka chemiczna.
Wpływ procesów obróbczych na przyczepność powłoki
Rozpoczęcie procesu przygotowania wymaga zawsze starannego odtłuszczenia alkalicznego w podwyższonej temperaturze. Kąpiel ta skutecznie usuwa zanieczyszczenia organiczne blokujące prawidłowe zwilżanie detalu proszkiem, takie jak resztki smarów, olejów chłodzących czy past polerskich. Kolejnym niezbędnym krokiem jest trawienie kwaśne w dedykowanych kąpielach chemicznych. Proces ten pozwala na kontrolowane i bezpieczne usunięcie naturalnej, niestabilnej warstwy tlenków. Wytrawiona powierzchnia zyskuje mikrochropowatą strukturę, która znacznie ułatwia równomierne nałożenie filmu proszkowego i zapobiega powstawaniu nieestetycznych wtrąceń lub kraterów podczas sieciowania farby.
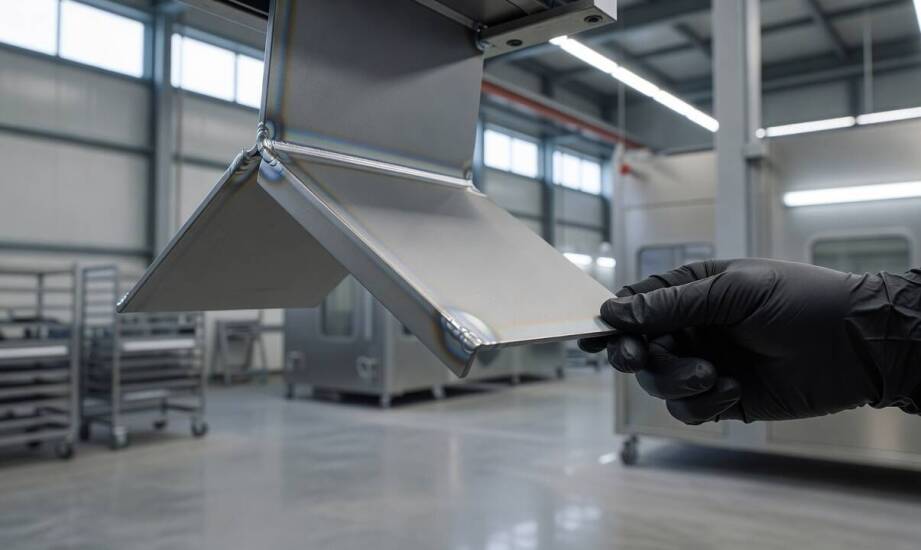
Różnice w chłonności materiału i potencjalne ogniska korozji najszybciej ujawniają się na detalach poddawanych wcześniej intensywnej obróbce mechanicznej lub termicznej. Elementy gięte i spawane stanowią pod tym względem szczególne wyzwanie technologiczne. W strefach wpływu ciepła, powstających wokół spoin podczas łączenia łukowego, tlenki reformują się błyskawicznie i zmieniają lokalną strukturę stopu. Z kolei ciasne zagięcia drutu, blach czy profili często zatrzymują w mikroszczelinach resztki płynów warsztatowych. Brak zastosowania pełnego, wieloetapowego ciągu chemicznego w takich strefach sprawia, że nakładana farba traci stabilny punkt zaczepienia, co prowadzi do błyskawicznej degradacji warstwy ochronnej.
Warstwa konwersyjna jako aktywny bufor
Proces chemiczny przygotowania metalu wieńczy nałożenie właściwej warstwy konwersyjnej. Powstaje ona bezpośrednio po wytrawieniu i wielokrotnym, dokładnym wypłukaniu stopu w wodzie zdemineralizowanej. Tworzy ona bardzo cienką, gęstą strukturę pośrednią, która działa jako chemiczny bufor między surowym aluminium a polimerową powłoką farby. Dzięki obecności tej bariery cząsteczki proszku lepiej przylegają do podłoża, wykorzystując zjawisko adhezji, i sieciują w sposób całkowicie jednorodny podczas utwardzania w piecu polimeryzacyjnym.
Przez dekady standardem w branży lakierniczej było tradycyjne chromianowanie, określane powszechnie jako pasywacja żółta lub zielona. Zapewniało ono niezwykle stabilny efekt antykorozyjny, ale proces ten wiązał się z wykorzystywaniem silnie toksycznego chromu sześciowartościowego. Obecne regulacje środowiskowe w dużej mierze wymusiły zmianę technologii. Nowoczesna pasywacja bezchromowa opiera się najczęściej na bezpiecznych związkach tytanu oraz cyrkonu. Rozwiązanie to wykazuje doskonałą przyczepność powłoki do podłoża i znakomicie współpracuje z różnymi stopami odlewniczymi czy plastycznymi. Przejście na technologie cyrkonowo-tytanowe pozwala zakładom lakierniczym spełniać rygorystyczne normy ekologiczne bez obciążania zakładowych oczyszczalni ścieków.
Wybór odpowiedniego ciągu przygotowawczego zależy ściśle od wyjściowego gatunku stopu, skomplikowania geometrii detalu oraz oczekiwanej trwałości zabezpieczenia w trudnych warunkach atmosferycznych. Elementy poddawane gięciu na maszynach CNC czy obróbce spawalniczej wymagają zachowania ścisłego reżimu. Prawidłowo przeprowadzona obróbka niweluje różnice napięć powierzchniowych. Tworzenie powłoki konwersyjnej to uniwersalny, niezbędny etap w profesjonalnych zakładach przemysłowych, gwarantujący spójność struktury na lata. Praktyka warsztatowa dowodzi, że prawidłowe malowanie proszkowe aluminium opiera się w głównej mierze na wiedzy o fizykochemicznym zachowaniu metalu. W realizacjach dla przemysłu oraz przy produkcji wymagających wyrobów loftowych kluczowa jest powtarzalność każdego elementu. Firma ATR-METAL zlokalizowana w Blachowni realizuje zaawansowaną obróbkę metali, w tym precyzyjne formowanie przestrzenne drutu oraz spawanie metodami TIG i MIG/MAG. Wykonawca obsługuje zlecenia seryjne i produkcję małoseryjną, dostosowując operacje warsztatowe do ścisłych wymagań technicznych poszczególnych konstrukcji.
Kategorie artykułów
Polecane artykuły

Co w prasie laboratoryjnej najbardziej zaburza powtarzalność badania wytrzymałości betonu

Co lekarz sprawdza w USG Doppler żył nóg przy obrzęku i uczuciu ciężkości

Kiedy zapalenie miazgi wymaga leczenia kanałowego i co decyduje o powodzeniu
