Artykuł sponsorowany
Jak sprawdzić taśmę brązową przed uruchomieniem serii produkcyjnej
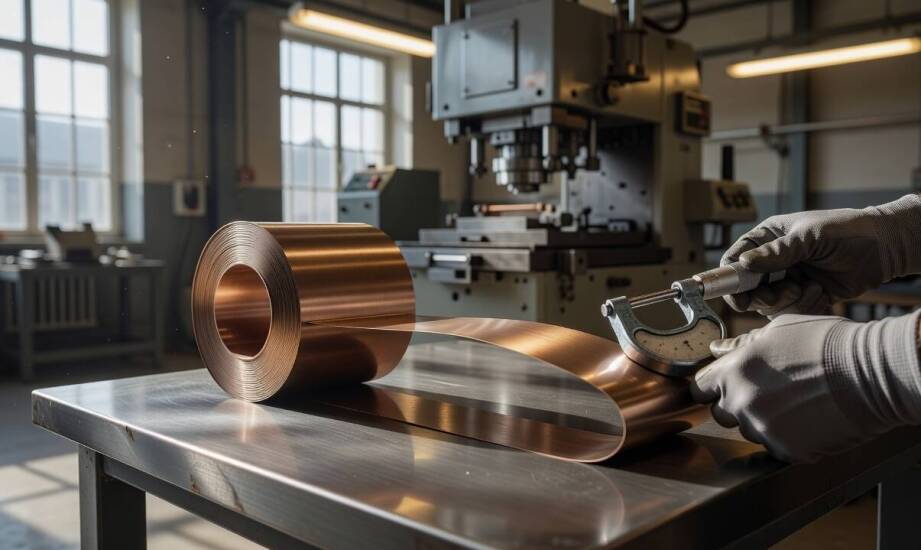
W dokumentacji dostawcy parametry dostarczonego materiału często wyglądają na idealnie zgodne z początkowym zamówieniem. Dopiero po dostawie i zamontowaniu zwoju na odwijaku ujawniają się drobne różnice w grubości, stanie utwardzenia lub płaskości arkuszy, które uniemożliwiają płynne uruchomienie pierwszej serii produkcyjnej. Takie rozbieżności generują nieplanowane przestoje maszyn, wymuszają dodatkowe kalibracje narzędzi i zauważalnie zwiększają liczbę braków. Brązy cynowe charakteryzują się specyficzną obrabialnością, dlatego każda niezgodność z wymogami procesu natychmiast uwidacznia się podczas tłoczenia na prasach. Weryfikacja rzeczywistego stanu surowca i zestawienie go ze specyfikacją jeszcze przed wprowadzeniem na halę pozwala uniknąć najdroższych błędów. Ustawienie linii pod błędnie zidentyfikowany materiał prowadzi do utraty czasu i stwarza bezpośrednie ryzyko uszkodzenia matryc.
Które dane z karty materiałowej trzeba analizować łącznie?
Gatunek stopu, stan wyżarzenia oraz wąskie tolerancje wymiarowe zawsze współpracują ze sobą podczas obróbki mechanicznej. Izolowane sprawdzanie samej grubości nominalnej to błąd technologiczny, ponieważ zachowanie metalu w matrycy zależy od jego struktury wewnętrznej. W przypadku produkcji precyzyjnych detali, takich jak sprężyny czy łączniki elektryczne, właściwym dokumentem odniesienia pozostaje norma EN 1654. Reguluje ona szczegółowo wymagania dla taśm ze stopów miedzi o grubościach w przedziale od 0,1 do 1,0 mm. Dokument ten precyzuje dopuszczalne odchyłki wymiarowe oraz ścisłe właściwości mechaniczne przypisane do konkretnych stanów utwardzenia. Zastąpienie jej ogólnymi normami często wprowadza w błąd inżynierów przygotowujących proces.
Odchylenia wymiarowe w obrębie pozornie poprawnych tolerancji potrafią kumulować się przy wielotysięcznych seriach i powodować zacięcia w wykrojnikach wielotaktowych. Stan utwardzenia decyduje bezpośrednio o sprężystości powrotnej oraz całkowitej wytrzymałości na rozciąganie. Przykładowo, materiał w stanie mocno utwardzonym zapewnia podwyższoną twardość i wyższą odporność na zmęczenie, co jest niezbędne przy elementach przenoszących cykliczne obciążenia mechaniczne. Przeoczenie korelacji między zawartością cyny a stopniem zgniotu prowadzi do wytłoczenia detali, które nie trzymają zadanego kształtu przez zbyt duże sprężynowanie. Parametry te wymagają odczytywania z certyfikatu materiałowego jako powiązany układ danych.
Jak płaskość i identyfikowalność partii wpływają na serię?
Równość wzdłużna arkusza oraz stan jego powierzchni warunkują bezawaryjność operacji gięcia na prasach szybkobieżnych. Nierówności przyjmujące postać falistości krawędzi lub wzdłużnej łukowatości powodują nierównomierny rozkład sił w narzędziach roboczych. Skutkuje to szybszym tępieniem się krawędzi tnących i odrzucaniem dużej części gotowych elementów przez zautomatyzowane systemy wizyjne. Powierzchnia surowca musi pozostawać wolna od głębokich rys, wtrąceń tlenkowych i zaschniętego nadmiaru smarów technologicznych. Lokalne zabrudzenia zmieniają drastycznie warunki tarcia w matrycy, co wywołuje zjawisko przyklejania się metalu do stempla i zrywania narzędzia.
Zgodność partii materiałowej i pełna identyfikowalność dostawy odgrywają decydującą rolę przy utrzymaniu stałego zaopatrzenia każdego zakładu przemysłowego. Różnice między poszczególnymi wytopami w hucie generują wahania składu chemicznego i właściwości fizycznych, nawet wewnątrz rygorystycznych okien tolerancji. Pszczyńska hurtownia metali kolorowych LOKO A.Z. ZYMEK dostarcza przemysłowe formaty półfabrykatów dla sektora produkcyjnego. Same przemysłowe taśmy z brązu występują na rynku w szerokim przekroju specyfikacji, obejmujących gatunki takie jak CuSn4 czy CuSn8. Śledzenie numerów wytopów i przypisywanie ich do konkretnych zmian produkcyjnych pozwala na błyskawiczne wyłapanie zmiennej formowalności. Zapewnia to wycofanie niestabilnego materiału bez wstrzymywania pracy całej linii na długie godziny.
Poprawnie zidentyfikowana i wielokryterialnie sprawdzona specyfikacja materiałowa skutecznie ogranicza ryzyko poprawek warsztatowych. Spójność parametrów dostarczonego surowca z realnymi wymogami parku maszynowego stabilizuje narzucony rytm wytwarzania. Precyzyjne czytanie dokumentacji dostawczej przed fizycznym uruchomieniem wykrojników zabezpiecza przedsiębiorstwo przed ukrytymi stratami surowcowymi. Gwarantuje to utrzymanie pełnej powtarzalności wymiarowej końcowych wyrobów. Dbałość o analizę certyfikatów bezpośrednio przekłada się na opłacalność całej realizowanej produkcji seryjnej.
Kategorie artykułów
Polecane artykuły

Co w prasie laboratoryjnej najbardziej zaburza powtarzalność badania wytrzymałości betonu

Co lekarz sprawdza w USG Doppler żył nóg przy obrzęku i uczuciu ciężkości

Kiedy zapalenie miazgi wymaga leczenia kanałowego i co decyduje o powodzeniu
